Congélation rapide de la volaille
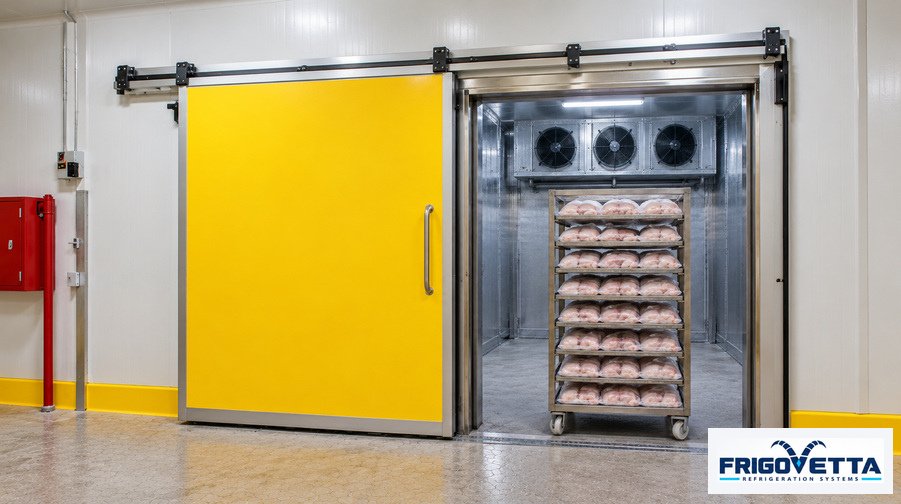
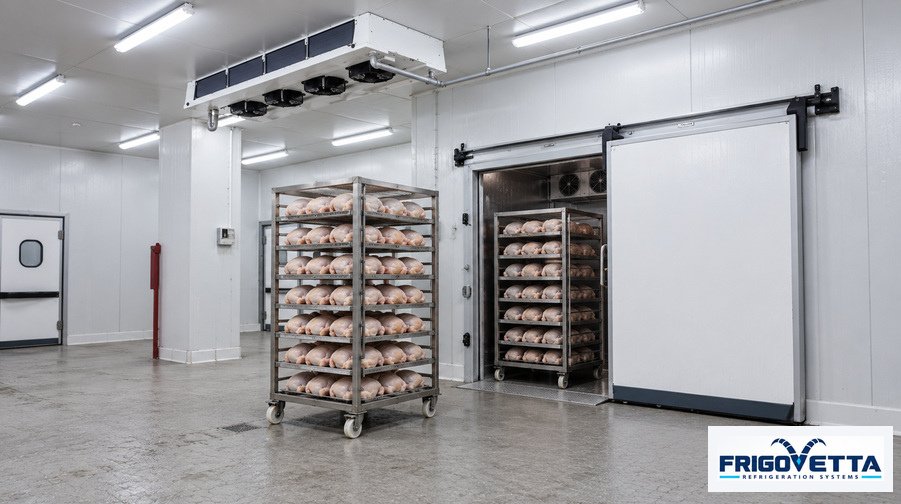
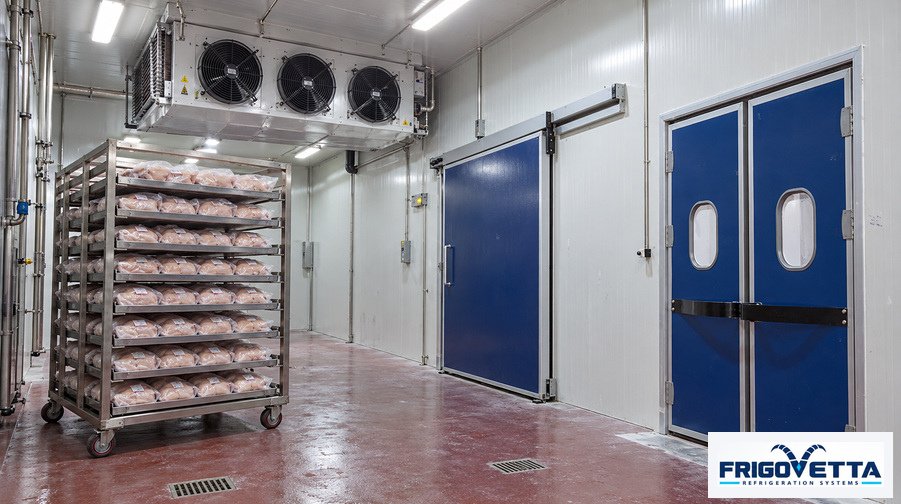
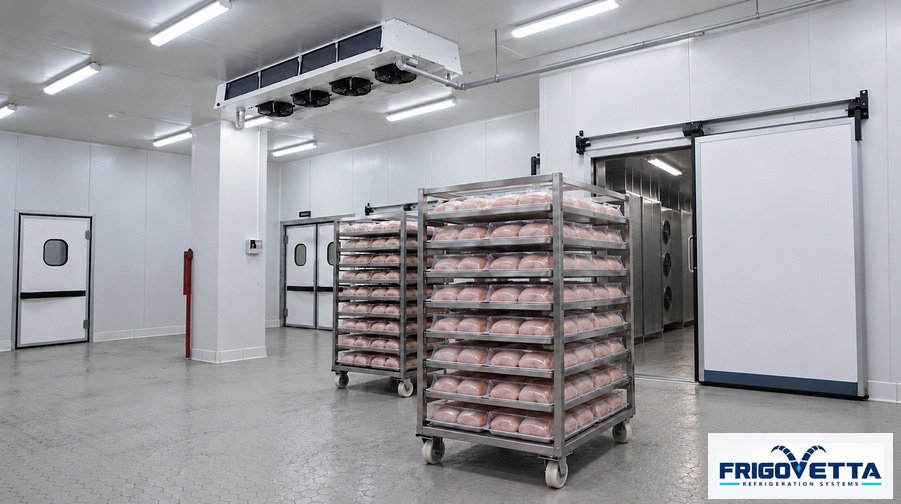
La congélation rapide de la volaille consiste à extraire la chaleur du poulet et de la dinde à l’aide d’air à basse température mis en circulation à travers une charge prédéfinie. Les volailles entières, les portions emballées et les cartons de viande désossée réagissent différemment pendant la congélation. Un programme de traitement par lots doit tenir compte de ces différences afin que les produits atteignent l’état de congélation spécifié avant leur transfert vers l’entrepôt.
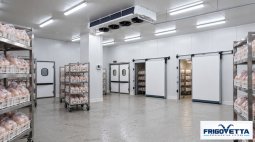
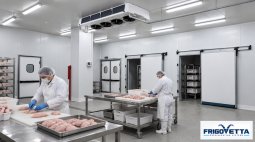
Frigovetta Refrigeration System conçoit, fabrique et installe des chambres de congélation par lots dans le cadre de ses projets d’entreposage frigorifique de volaille. Le projet commence dès la sortie des produits de la chaîne de conditionnement, en tenant compte de leurs températures initiales et de la quantité à congeler dans le respect du calendrier de production prévu.
Regrouper les produits par charge de congélation
Un petit plateau de portions de poulet ne doit pas automatiquement partager un même cycle avec une grosse dinde entière. L’épaisseur, la forme et l’emballage des produits influent sur le trajet que la chaleur doit parcourir avant d’atteindre l’air en circulation. Même au sein d’une même gamme de produits, des fourchettes de poids différentes pour les volailles ou des poids de remplissage des cartons peuvent modifier le temps de congélation requis.
Le programme de chargement doit identifier les formats pouvant être traités ensemble dans le cadre d’un cycle validé. Lorsque des chargements mixtes sont nécessaires, les contrôles de sortie doivent tenir compte des produits dont le refroidissement est le plus lent. Des lots séparés peuvent faciliter la planification lorsque les produits présentent des exigences de congélation sensiblement différentes.
Élaborer le planning en fonction du conditionnement
Les volailles entières peuvent être prêtes à être congelées avant les produits désossés ou portionnés issus du même cycle de production. Attendre que tous les produits soient disponibles peut retarder un lot par ailleurs complet. De même, démarrer un cycle avec un mélange inadapté simplement pour libérer la zone de conditionnement peut perturber le programme de congélation prévu.
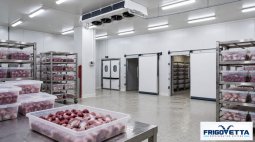
Le planning doit indiquer quand chaque groupe de produits devient disponible, où il est entreposé en attente et quelle chambre le recevra. L’identification des lots doit rester claire lors de la constitution des chariots ou des palettes. Lorsque plusieurs chambres de congélation sont prévues, leur attribution peut être évaluée en fonction de ces différents flux de produits plutôt qu’en répartissant le tonnage quotidien de manière égale entre elles.
Adapter l’emballage au flux d’air
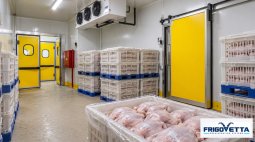
Les films, les doublures, les cartons et l’air emprisonné influencent le transfert de chaleur. Les dimensions des emballages et les poids de remplissage doivent donc figurer dans le cahier des charges des systèmes de réfrigération des congélateurs à choc, au même titre que la disposition des produits sur les rayonnages ou les chariots.
L’air doit atteindre les surfaces visées dans l’ensemble du lot. Les évaporateurs de chambre froide sélectionnés pour la congélation rapide doivent fonctionner en respectant les espaces, les positions de chargement et les éventuels déflecteurs d’air spécifiés. Le passage à des cartons plus profonds, un empilement plus serré ou des volailles de plus grande taille peut altérer les performances, même si le poids total du lot reste inchangé.
Les instructions de chargement doivent permettre de reproduire facilement la disposition approuvée. L’espace libre apparent ne doit pas être comblé si cela bloque un canal d’air.
Vérifier chaque programme de produit
L’affichage de la température de l’air dans le congélateur ne permet pas de confirmer que le centre de chaque volaille ou emballage a atteint la condition requise. Les essais de mise en service doivent permettre de déterminer des positions représentatives pour le refroidissement lent et des points de mesure appropriés pour les formats prévus.
Les registres doivent identifier le groupe de produits, la disposition de chargement, les conditions de départ et les contrôles de fin de cycle. Un cycle réussi pour une gamme de poids de poulets ne garantit pas automatiquement un programme adapté aux dindes de plus grande taille. Des équipements de mesure étalonnés et des contrôles de la température des produits viennent étayer les procédures de validation du transformateur.
La congélation reste une étape de conservation. La volaille entrant dans la chambre doit déjà répondre aux exigences de réception et d’hygiène du site.
Coordonner l’attente et le transfert
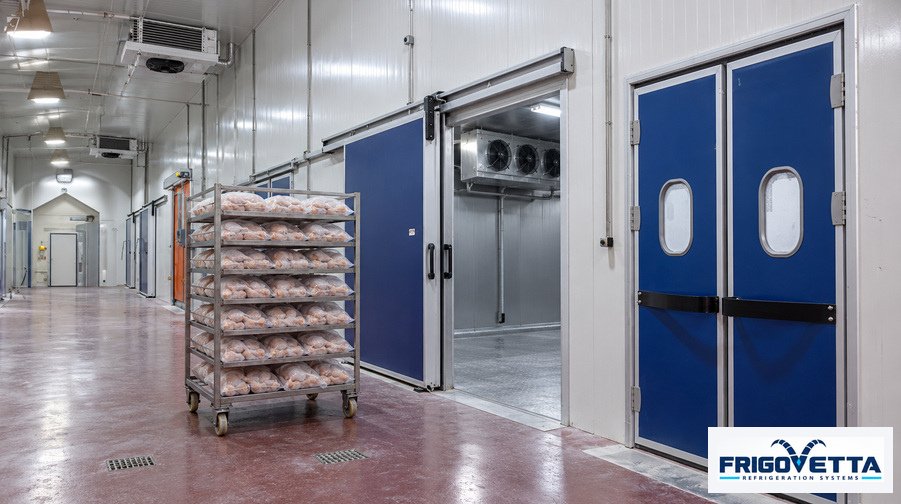
Le parcours complet va de l’emballage à une éventuelle zone d’attente réfrigérée, puis vers une chambre de congélation disponible et enfin vers un emplacement de stockage congelé préparé. Un retard à la dernière étape peut empêcher l’entrée du lot suivant, même lorsque l’équipement de réfrigération a terminé son travail.
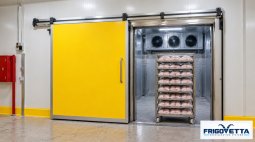
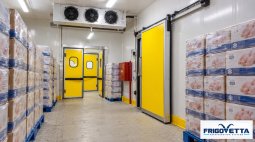
La planification doit inclure les temps de chargement, de déchargement, de nettoyage et de dégivrage, ainsi que les conditions de stockage autorisées avant la congélation. Les portes coulissantes des chambres froides prévues pour une utilisation en congélateur doivent disposer d’espaces libres, d’étanchéité, de chauffage et de dispositifs de déverrouillage internes adaptés. Les panneaux des chambres froides, l’isolation du sol et les dispositifs de contrôle de la vapeur doivent être adaptés aux conditions d’exploitation.
Définir l’installation
Les solutions d’entreposage frigorifique clés en main de Frigovetta coordonnent les chambres de congélation, la réfrigération et les commandes convenues avec l’activité environnante. La proposition doit établir à la fois la capacité de traitement par lot et l’espace nécessaire pour y acheminer les produits.
Indiquez les fourchettes de poids des volailles, les formats de portions, les détails d’emballage, les températures à l’entrée et l’état de congélation requis. Ajoutez le planning d’emballage et les emplacements de stockage disponibles afin que l’installation puisse être planifiée en fonction des produits avicoles réellement traités.
Galeri